این مقاله به بررسی جامع دستگاه جوش سر به سر، کاربردها و انواع آن میپردازد و راهنمای کاملی برای متخصصان صنعت ارائه میدهد.
پاسخ سریع
دستگاه جوش سر به سر فرآیندی پیشرفته برای اتصال دو قطعه فلزی از انتها به انتها است که با استفاده از حرارت و فشار، اتصالی بسیار قوی و همگن ایجاد میکند و در صنایع مختلف کاربرد فراوان دارد.
جوشکاری، هنری دیرینه و علمی نوین برای اتصال دائمی قطعات فلزی، همواره سنگ بنای پیشرفت صنایع بوده است. از ساخت ابزارهای ساده در گذشته تا سازههای عظیم و فناوریهای پیشرفته امروزی، جوشکاری نقشی حیاتی ایفا میکند. در میان روشهای متنوع جوشکاری، دستگاه جوش سر به سربه عنوان یک فناوری کلیدی و بسیار کارآمد، جایگاه ویژهای پیدا کرده است. این تکنیک که بر پایه ایجاد حرارت و فشار در محل اتصال استوار است، اتصالی یکپارچه و با کیفیت بالا را تضمین میکند و به خصوص در صنایعی که به استحکام و دقت فوقالعاده نیاز دارند، نظیر ساخت میلگرد، مفتول، سیم و حتی قطعات الکترونیکی، اهمیت فراوانی دارد. این مقاله به تفصیل به این میپردازد که دستگاه جوش سر به سر چیست، چه کاربرد دستگاه جوش سر به سردر صنایع مختلف دارد و انواع دستگاه جوش سر به سرکدامند. ما به بررسی مکانیزمهای عملکرد، مزایا و نکات کلیدی در انتخاب و نگهداری این دستگاهها خواهیم پرداخت تا شما به عنوان یک متخصص، دانش جامعی در این زمینه کسب کنید.
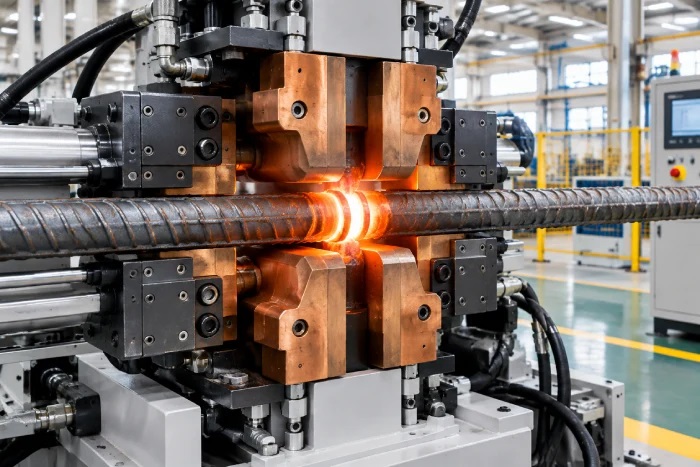
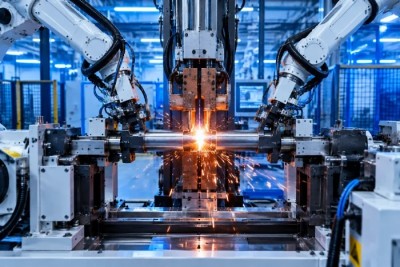
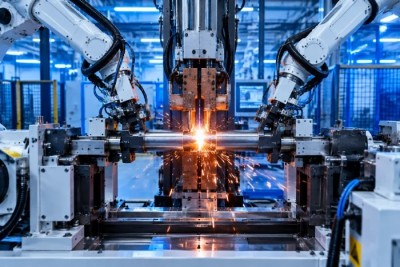
دستگاه جوش سر به سر(Butt Welding Machine) فرآیندی است که در آن دو قطعه فلزی با سطح مقطع مشابه یا نزدیک به هم، از انتها به یکدیگر متصل میشوند. این روش به طور عمده در دسته جوشکاریهای مقاومتی (Resistance Welding) قرار میگیرد و برخلاف جوشکاری ذوبی، نیازی به سیم جوش یا مواد پرکننده ندارد. در این فرآیند، قطعات مورد نظر در گیرههای هادی الکتریکی دستگاه قرار گرفته و به یکدیگر فشرده میشوند. سپس جریان الکتریکی بسیار بالایی از طریق نقاط تماس عبور میکند که منجر به ایجاد حرارت مقاومتی (Joule Heating) در این نقاط میشود. این حرارت، فلز را تا دمای خمیری یا ذوب موضعی میرساند. همزمان با اعمال حرارت، یک نیروی فشاری قوی نیز به قطعات وارد میشود که باعث ادغام و اتصال مولکولی آنها به یکدیگر میشود. نتیجه این فرآیند، یک اتصال بسیار مستحکم، همگن و عاری از تخلخل است. این تکنیک به ویژه برای جوشکاری میلگرد، مفتول، سیم و قطعات با سطح مقطع بزرگ که نیاز به استحکام کششی بالا دارند، ایدهآل است. جوش مقاومتی سر به سر چیست در واقع به همین مکانیزم اشاره دارد که بدون ایجاد قوس و با اتکا به مقاومت الکتریکی و فشار، اتصال را برقرار میکند.
موارد مهم

انواع دستگاه جوش سر به سر بر اساس مکانیزم ایجاد حرارت و نحوه اعمال فشار دستهبندی میشوند. هر کدام از این روشها برای کاربردهای خاصی بهینهسازی شدهاند و در صنایع مختلفی مورد استفاده قرار میگیرند. شناخت این تفاوتها برای انتخاب دستگاه جوش سر به سر سفارشی یا استاندارد بسیار مهم است.
|
جوشکاری مقاومتی (بدون قوس) |
جوشکاری جرقه ای (Flash Welding) |
جوشکاری اصطکاکی |
این روش که به آن جوش مقاومتی سر به سر چیست نیز میگویند، متداولترین نوع جوش سر به سر است. در این فرآیند، دو قطعه فلزی در تماس با یکدیگر قرار گرفته و جریان الکتریکی از آنها عبور میکند. مقاومت الکتریکی در محل تماس باعث تولید حرارت شده و فلز را تا دمای پلاستیک شدن میرساند. سپس با اعمال فشار، دو قطعه به یکدیگر متصل میشوند. این روش برای دستگاه جوش سر به سر میلگرد و دستگاه جوش سر به سر مفتول بسیار رایج است.
در این روش، قطعات ابتدا با فاصله کمی از یکدیگر قرار میگیرند و با عبور جریان بالا، جرقههای الکتریکی (flash) بین دو سطح تماس ایجاد میشود. این جرقهها باعث ذوب شدن و پرتاب شدن ناخالصیها از سطح فلز میشوند. پس از مرحله جرقه زنی، قطعات با سرعت بیشتری به هم فشرده شده و اتصال نهایی با ذوب شدن سطوح و تحت فشار انجام میگیرد. این روش برای دستگاه جوش فورجینگ سر به سرو اتصال فلزات با سطح مقطع بزرگ و همچنین جوشکاری فلزات غیر مشابه مناسب است. اگر میپرسید دستگاه فلش ولدینگ چیست، پاسخ همین مکانیزم است که با ایجاد جرقه، اتصالی بسیار قوی و تمیز ایجاد میکند.
این روش که کمتر در دسته جوش سر به سر مقاومتی قرار میگیرد اما از نظر اصول شباهتهایی دارد، حرارت لازم برای جوشکاری را از طریق اصطکاک مکانیکی بین دو قطعه ایجاد میکند. یک قطعه ثابت نگه داشته شده و دیگری با سرعت بالا چرخانده میشود و سپس تحت فشار به قطعه ثابت فشرده میشود. حرارت تولید شده از اصطکاک باعث پلاستیک شدن سطوح شده و اتصال برقرار میشود. این روش برای اتصال فلزات غیرمشابه و قطعات با اشکال پیچیده کاربرد دارد.
درک مکانیزم عملکرد دستگاه جوش سر به سربرای بهرهبرداری بهینه و عیبیابی ضروری است. این فرآیند شامل چندین مرحله کلیدی است که با دقت بالا توسط دستگاه کنترل میشود.
چطور کار میکند؟
| 1
آمادهسازی |
2
گرمایش |
3
جوشکاری |
4
خنککاری |
1. آمادهسازی قطعات:ابتدا دو قطعه فلزی که قرار است جوش داده شوند، به دقت تمیز شده و در گیرههای مسی (هادی الکتریکی) دستگاه محکم میشوند. این گیرهها وظیفه نگهداری قطعات و همچنین عبور جریان الکتریکی را بر عهده دارند. اطمینان از همراستایی دقیق قطعات در این مرحله بسیار حیاتی است.
2. اعمال حرارت (پیشگرمایش):در این مرحله، جریان الکتریکی با ولتاژ پایین اما آمپراژ بالا از طریق قطعات عبور داده میشود. مقاومت الکتریکی در سطح تماس دو قطعه، باعث تولید حرارت شده و دمای فلز را به تدریج افزایش میدهد. این فرآیند میتواند به صورت مداوم (برای جوش مقاومتی) یا به صورت جرقهای (برای جوش جرقه ای) انجام شود. هدف از این مرحله، رساندن فلز به دمای پلاستیک شدن یا ذوب سطحی است.
3. اعمال فشار و جوشکاری:پس از رسیدن به دمای مطلوب، نیروی فشاری قوی و کنترلشدهای توسط سیستم هیدرولیک یا پنوماتیک دستگاه به قطعات وارد میشود. این فشار باعث ادغام مولکولی سطوح پلاستیکشده یا مذاب شده و تشکیل یک اتصال متالورژیکی قوی میشود. در این لحظه، ناخالصیها و اکسیدهای احتمالی از محل اتصال به بیرون رانده میشوند و یک برآمدگی (Flash) در اطراف جوش ایجاد میشود.
4. خنککاری و اتمام:پس از اتمام فرآیند جوشکاری، جریان قطع شده و قطعات تحت فشار برای مدت کوتاهی نگه داشته میشوند تا اتصال خنک و مستحکم شود. سپس قطعات از گیرهها آزاد شده و برآمدگی ایجاد شده معمولاً با ابزارهای مکانیکی حذف میشود. این فرآیند سریع و کارآمد، اتصالی با کیفیت بالا و خواص مکانیکی مطلوب ایجاد میکند. الکتروتکنوتک با طراحیهای پیشرفته، این مراحل را با دقت و سرعت بینظیری انجام میدهد.

استفاده از دستگاه جوش سر به سر در صنایع مختلف، به دلیل مزایای چشمگیر آن، رو به افزایش است. این مزایا نه تنها به بهبود کیفیت محصول نهایی کمک میکنند، بلکه در کاهش هزینهها و افزایش بهرهوری نیز نقش بسزایی دارند.
|
سرعت بالا |
کیفیت جوش عالی |
کاهش عیوب |
|
سادگی کاربری |
حفظ خواص متالورژیکی |
کاهش ضایعات |
سرعت بالا:فرآیند جوشکاری سر به سر بسیار سریع است و معمولاً در عرض چند ثانیه انجام میشود. این ویژگی برای خطوط تولید با ظرفیت بالا، مانند خطوط دستگاه جوش سر به سر سیمو دستگاه جوش سر به سر صنایع مفتولی، اهمیت حیاتی دارد.
کیفیت جوش عالی و کاهش عیوب:به دلیل عدم استفاده از مواد پرکننده و کنترل دقیق پارامترهای جوشکاری (حرارت و فشار)، عیوب رایج در جوشکاری ذوبی مانند تخلخل، سرباره و ترک خوردگی به حداقل میرسد. این امر منجر به اتصالی با استحکام و دوام بالا میشود.
سادگی کنترل و کاربری:دستگاههای جوش سر به سر مدرن، به سیستمهای کنترل پیشرفته مجهز هستند که نیاز به مهارت اپراتور را کاهش میدهند. این سادگی در کاربری، خطای انسانی را به حداقل رسانده و نتایج یکنواخت را تضمین میکند.
حفظ خواص متالورژیکی:حرارت در جوش سر به سر به صورت موضعی و کنترلشده اعمال میشود که از تغییرات ناخواسته در ساختار متالورژیکی قطعات جلوگیری میکند. این ویژگی برای جوشکاری آلیاژهای خاص و فلزاتی که به تغییرات حرارتی حساس هستند، بسیار مهم است.
کاهش ضایعات و هزینهها:عدم نیاز به مواد پرکننده و نرخ بالای موفقیت در جوشکاری، منجر به کاهش ضایعات و در نتیجه کاهش هزینههای تولید میشود. همچنین، نگهداری از تجهیزات این عملیات نیز نسبتاً ساده و کمهزینه است.
نکته تخصصی
در انتخاب توان دستگاه جوش سر به سرو ظرفیت دستگاه جوش سر به سر، باید به قطر و جنس قطعاتی که قصد جوشکاری آنها را دارید، توجه ویژه داشت. انتخاب صحیح، تضمینکننده کیفیت و طول عمر دستگاه است.
برای درک بهتر جایگاه دستگاه جوش سر به سر، لازم است تفاوتهای اساسی بین جوشکاری ذوبی و غیرذوبی را بشناسیم. این تفاوتها در انتخاب فرآیند مناسب برای کاربردهای مختلف بسیار تعیینکننده هستند.
| جوشکاری غیرذوبی (سر به سر)
بدون ذوب کامل، عدم استفاده از فیلر، حرارت موضعی، کیفیت بالا. |
جوشکاری ذوبی
ذوب کامل، نیاز به فیلر، منطقه متاثر از حرارت گستردهتر. |
جوشکاری ذوبی (Fusion Welding):در این روش، لبههای دو قطعه فلزی تا نقطه ذوب حرارت داده میشوند و اغلب با افزودن یک فلز پرکننده (سیم جوش)، اتصال برقرار میشود. مثالهای رایج شامل جوشکاری قوس الکتریکی (SMAW, MIG, TIG) است. این روش برای طیف وسیعی از فلزات و ضخامتها کاربرد دارد، اما ممکن است با عیوبی نظیر تخلخل، ترک و تغییرات متالورژیکی در منطقه متاثر از حرارت (HAZ) همراه باشد.
جوشکاری غیرذوبی (Solid-State Welding):در این دسته از جوشکاریها، اتصال بدون ذوب کامل فلزات پایه یا با ذوب موضعی و کنترلشده برقرار میشود. حرارت و فشار، دو عامل اصلی در این فرآیند هستند. دستگاه جوش سر به سر، جوشکاری اصطکاکی، جوشکاری نقطهای و جوشکاری فشاری از جمله روشهای غیرذوبی هستند. مزایای جوش سر به سردر این دسته، شامل اتصالات بسیار تمیز، قوی، با حداقل تغییرات متالورژیکی و عاری از بسیاری از عیوب جوشکاری ذوبی است. این روش به ویژه برای مواد حساس به حرارت و کاربردهایی که به دقت ابعادی بالا نیاز دارند، ترجیح داده میشود.
«جوش سر به سر، به دلیل ایجاد اتصالی همگن و قوی، در بسیاری از پروژههای زیرساختی و صنعتی، راهکاری بیبدیل است.»

در این مقاله به طور جامع به بررسی دستگاه جوش سر به سر، انواع آن شامل جوشکاری مقاومتی، جرقه ای و اصطکاکی، مکانیزم عملکرد و مزایای بیشمار آن در صنایع مختلف پرداختیم. دریافتیم که این فناوری با ایجاد اتصالی مستحکم، سریع و با کیفیت بالا، نقش حیاتی در افزایش بهرهوری و کاهش هزینهها ایفا میکند. انتخاب صحیح دستگاه بر اساس نیازهای پروژه، توجه به نکات ایمنی و نگهداری منظم، از عوامل کلیدی در موفقیت و دوام این سرمایهگذاری هستند. الکتروتکنوتکبه عنوان یک تولید کننده دستگاه جوش سر به سربا تجربه، آماده ارائه مشاورههای تخصصی و تأمین بهترین راهکارهای جوشکاری سر به سر برای نیازهای خاص شماست.
جوش سر به سر مقاومتی بدون ذوب کامل فلز پایه و بدون نیاز به فلز پرکننده انجام میشود، در حالی که جوش ذوبی با ذوب کامل لبهها و اغلب با افزودن فیلر همراه است. جوش سر به سر عیوب کمتری دارد و منطقه متاثر از حرارت آن محدودتر است.
بیشتر آلیاژهای فولادی، از جمله فولادهای کربنی و برخی فولادهای زنگ نزن، با جوش سر به سر قابل اتصال هستند. اما برای آلیاژهای خاص با کربن بالا یا عناصر آلیاژی پیچیده، ممکن است نیاز به تنظیمات دقیقتر و فرآیندهای پس از جوشکاری مانند آنیلینگ باشد.
طول عمر مفید به کیفیت ساخت، نحوه نگهداری و میزان استفاده بستگی دارد. با نگهداری منظم و سرویسهای دورهای، میتوان انتظار طول عمر بالایی داشت. سرویسهای دورهای معمولاً هر 6 تا 12 ماه توصیه میشود، بسته به شدت کارکرد دستگاه.
استانداردهایی مانند ISO 17660 (جوشکاری میلگرد) و استانداردهای ملی مربوط به جوشکاری سازههای بتن آرمه باید رعایت شود. این استانداردها شامل بررسی استحکام کششی، خمشی و عدم وجود عیوب در محل جوش است.
بله، اپراتور باید آموزشهای لازم را گذرانده و گواهینامههای مربوط به جوشکاری مقاومتی یا جوش سر به سر را داشته باشد. آشنایی با تنظیمات دستگاه، رعایت ایمنی و کنترل کیفیت جوش از مهارتهای ضروری است.

07 مرداد 1405
11 مرداد 1405
11 مرداد 1405
12 مرداد 1405
13 مرداد 1405
13 مرداد 1405
18 مرداد 1405
27 مرداد 1405
27 مرداد 1405
27 مرداد 1405
18 مرداد 1405
21 مرداد 1405
21 مرداد 1405
21 مرداد 1405
21 مرداد 1405
24 مرداد 1405
24 مرداد 1405
26 مرداد 1405
مشاهده بیشتر
28 مرداد 1405
28 مرداد 1405
31 مرداد 1405
31 مرداد 1405
31 مرداد 1405
31 مرداد 1405
17 شهریور 1405
17 شهریور 1405

31 تیر 1405
31 مرداد 1405
14 شهریور 1405
14 شهریور 1405

01 مرداد 1405

02 مرداد 1405

05 مرداد 1405

05 مرداد 1405

07 مرداد 1405

07 مرداد 1405